

 English
 русский
Contenido
La mayoría de los talleres de fabricación de chapa doblan material desde aproximadamente 0,5 mm hasta 6mm como trabajo de producción diario. Agregue tonelaje de plegadora, amplíe la abertura del troquel en V y acorte la línea de curvatura, y ese techo sube a aproximadamente 10 a 12mm. Más allá de eso, el trabajo normalmente deja de ser doblar chapa y se convierte en conformado de placas o laminado. Su límite real lo deciden cuatro variables: tonelaje disponible, apertura de la matriz en V, longitud de la curvatura y resistencia a la tracción del material.
Todo lo que aparece a continuación explica de dónde provienen esos números, hasta qué punto varían entre el acero dulce, el acero inoxidable y el aluminio, y cómo verificar la cordura de un dibujo antes de que llegue al freno.
Por qué existe un límite de espesor en primer lugar
El doblado al aire es el método predeterminado en la mayoría de las tiendas. La pieza de trabajo descansa sobre los dos hombros de una matriz en V mientras el punzón empuja el material hacia la abertura. La máquina debe suministrar suficiente fuerza para llevar el material más allá de su límite elástico a lo largo de toda la línea de plegado, y esa fuerza aumenta rápidamente a medida que la hoja se vuelve más gruesa.
Dos relaciones lo controlan todo. Con una matriz en V fija, el tonelaje requerido aumenta con el cuadrado del espesor, por lo que duplicar de 2 mm a 4 mm requiere aproximadamente cuatro veces la fuerza. Al mismo tiempo, la apertura recomendada de la matriz en V crece con el material, comúnmente ocho veces el espesor de la lámina para el doblado por aire de acero dulce. Debido a que la matriz se escala a lo largo de la lámina, el tonelaje por metro se vuelve casi lineal en espesor una vez que las herramientas coinciden adecuadamente. Acuñar en lugar de doblar con aire aumenta los requisitos de fuerza varias veces, por lo que se reserva para ángulos estrechos y altamente repetibles en material más delgado.
| Espesor del material | Apertura típica de matriz en V | Tonelaje aproximado por metro | Lo que se necesita en el taller |
|---|---|---|---|
| 0,8 milímetros | 6mm | 6 a 7 t/m | Cualquier plegadora pequeña, incluidas máquinas de alta velocidad. |
| 1,5 milímetros | 12 mm | 12 t/m | Un freno de 60 t se dobla cómodamente en toda su longitud |
| 3 milímetros | 24mm | 24 t/m | Un freno de 100 t sobre una plataforma de 4 m está cerca de su límite nominal |
| 6mm | 48 milímetros | 48 t/m | Necesita un freno fuerte o una línea de curva más corta |
| 10 milímetros | 80mm | 80 t/m | Herramientas pesadas, generalmente tratadas como placas. |
Lea la tercera columna como un piso, no como un deseo. Es la fuerza necesaria para un metro de curvatura. Doble 2 m de acero dulce de 6 mm y pedirá aproximadamente 96 toneladas, que es exactamente la razón por la que se forma material grueso en varias pasadas, en una máquina más grande o en una sección que luego se suelda.
Cómo cambia el límite con el material
El grosor es sólo la mitad de la historia. Dos láminas del mismo calibre se comportan de manera muy diferente dependiendo de la resistencia a la tracción, la ductilidad y el recubrimiento, y el radio interior mínimo se mueve con ellas. Las herramientas que funcionan limpiamente en acero dulce pueden romper una aleación de aluminio o sobrecargar un freno en acero inoxidable.
| Materiales | Radio interior mínimo | Implicaciones prácticas |
|---|---|---|
| Acero dulce (DC01, SPCC) | 0,8 a 1,0 x espesor | La línea de base: más indulgente, de menor tonelaje, más fácil de conseguir |
| acero inoxidable 304 | 1,0 a 1,5 x espesor | Aproximadamente 1,7 veces el tonelaje del acero dulce y notablemente más recuperación elástica |
| Aluminio 5052-H32 | 1,0 x espesor | Buena conformabilidad, lo suficientemente suave como para rayar y marcar durante el manejo. |
| Aluminio 6061-T6 | 3 a 4 x espesor | Grietas en radios estrechos; diseñar un radio generoso o recocer antes de formar |
| Chapa galvanizada | 1,0 a 1,5 x espesor | El recubrimiento de zinc puede desprenderse en curvas cerradas y acelera el desgaste de las herramientas |
| Cobre y latón | 0,5 a 1,0 x espesor | Muy dúctil pero delicado; Requiere herramientas limpias y un manejo cuidadoso. |
La lección para los diseñadores es simple: si especifica un radio estrecho en 6061-T6 o acero inoxidable pesado, el espesor que puede doblar disminuye en comparación con el acero dulce, incluso cuando a la plegadora le queda suficiente capacidad.
Donde la capacidad de la máquina establece el techo real
Las clasificaciones de máquinas publicadas describen una curvatura completa, no su pieza específica. Una plegadora de 100 toneladas con una plataforma de 4 m entrega alrededor de 25 toneladas por metro en toda la plataforma, por lo que forma cómodamente acero dulce de 3 mm en los 4 m completos. La misma máquina procesa acero dulce de 6 mm si la línea de plegado se mantiene a unos 2 m, porque ese trabajo necesita aproximadamente 48 toneladas por metro.
Así, un taller con tres frenos cubre un amplio abanico de trabajos: una máquina de alta velocidad de 1,6 m para piezas delgadas y ciclos rápidos, un freno de seis ejes de 2,5 m por 60 toneladas para componentes medianos con varios codos, y una máquina de cuatro ejes de 4 m por 100 toneladas para paneles largos y espesores más pesados. Una cizalla CNC de 4 m y un corte por láser de varios kilovatios completan la parte frontal, por lo que el tamaño de las piezas en bruto y la calidad de los bordes no son un obstáculo.
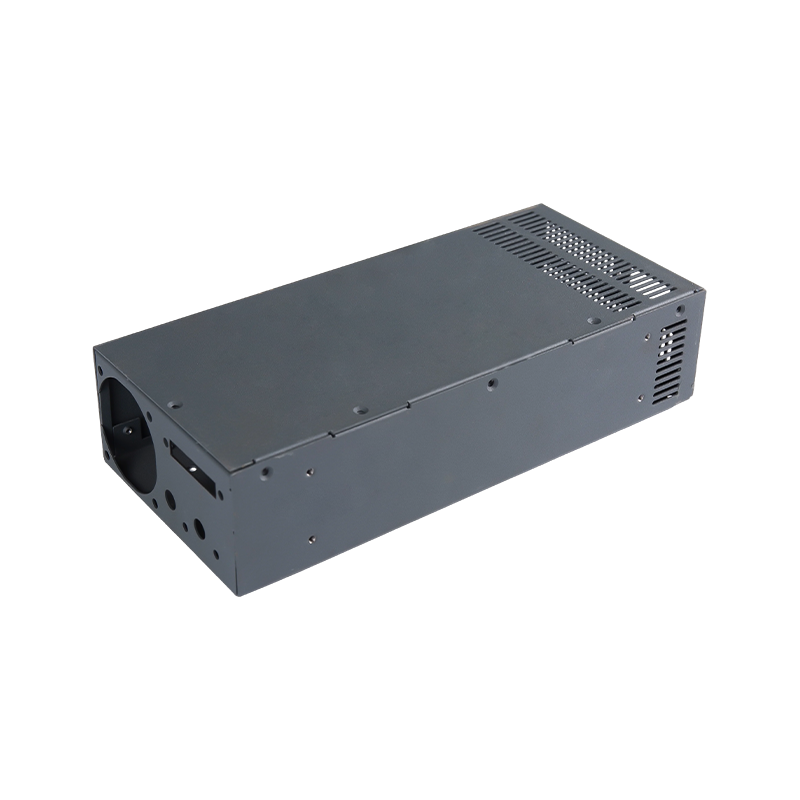
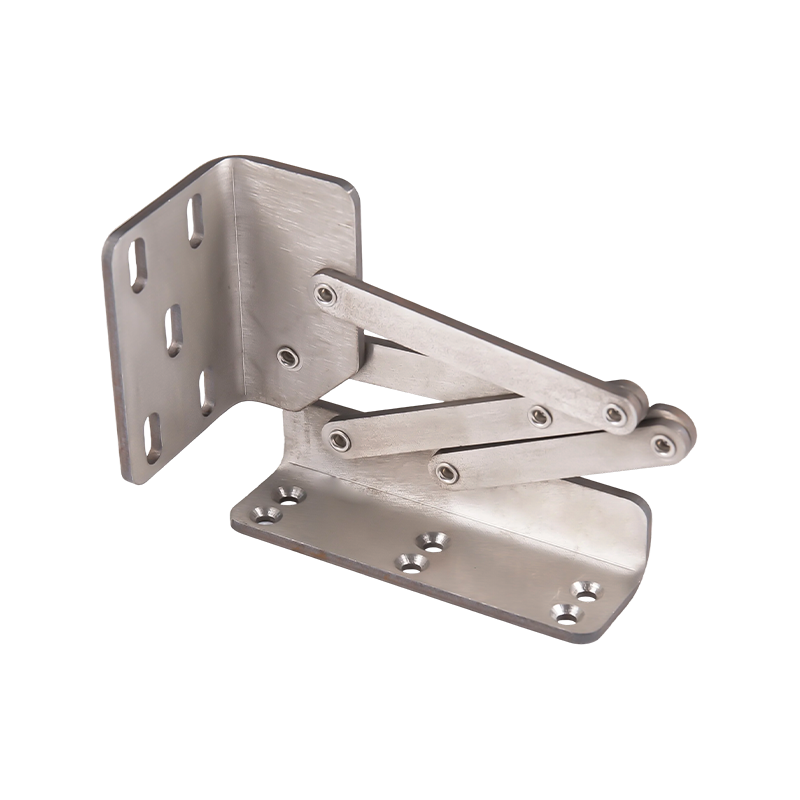
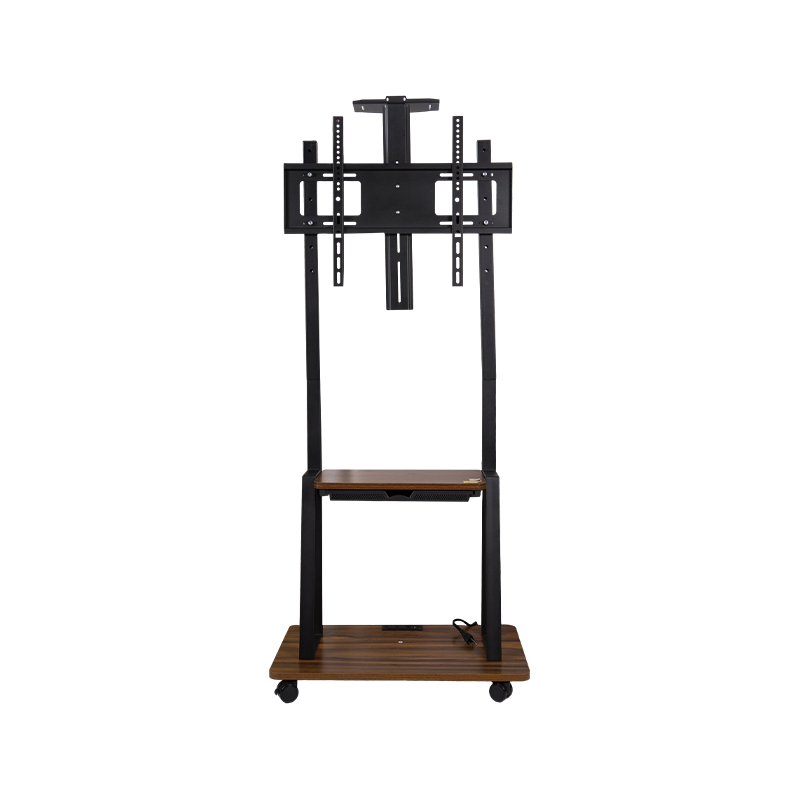 Fabricación de carcasas y piezas de chapa metálica personalizadas Explore piezas de chapa metálica personalizadas, incluidas carcasas de fuentes de alimentación, bisagras, manijas, gabinetes, guardarropas y soportes para TV para proyectos OEM/ODM. Ver producto →
En la práctica, el techo de trabajo es el siguiente: unos 6 mm para la producción diaria, hasta 12 mm para trabajos pesados ocasionales con un freno adecuado y, además, la posibilidad de elegir entre laminado de placas, una sección fabricada soldada o mecanizado a partir de una pieza maciza.
Cómo se ve el espesor en piezas reales
Las decisiones sobre el espesor rara vez provienen de la máquina. Provienen de lo que tiene que sobrevivir la pieza una vez instalada.
- Carcasas para fuentes de alimentación de modo conmutado: acero galvanizado o laminado en frío de 0,8 a 1,5 mm, lo suficientemente delgadas para esquinas estrechas y ranuras de ventilación, pero rígidas una vez completamente formadas.
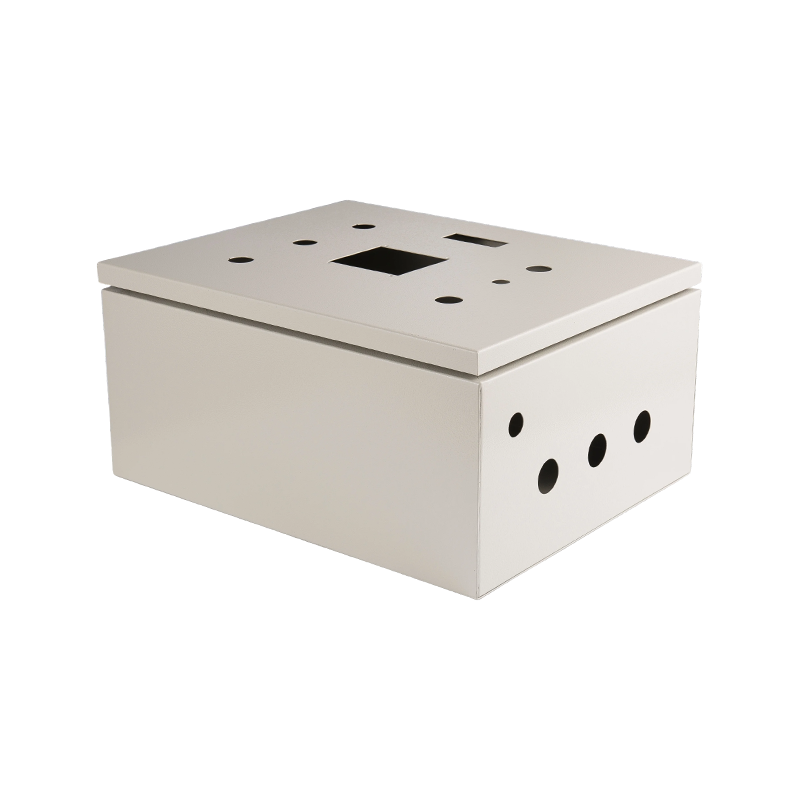
- Cajas y gabinetes eléctricos: 1,2 a 3 mm, donde el espesor de la pared resiste el pandeo de la puerta, el impacto y la extracción de tornillos en los puntos de las bisagras.
- Bisagras y soportes: 2 a 4 mm, porque la carga se concentra en la articulación y el pasador.
- Soportes para TV móviles y postes de soporte: placa y tubo de 1,5 a 3 mm, donde la rigidez importa más que el ahorro de peso.
- Gabinetes médicos y cubiertas de equipos: de acero inoxidable de 1 a 2 mm, seleccionados por su facilidad de limpieza en lugar de su resistencia estructural.
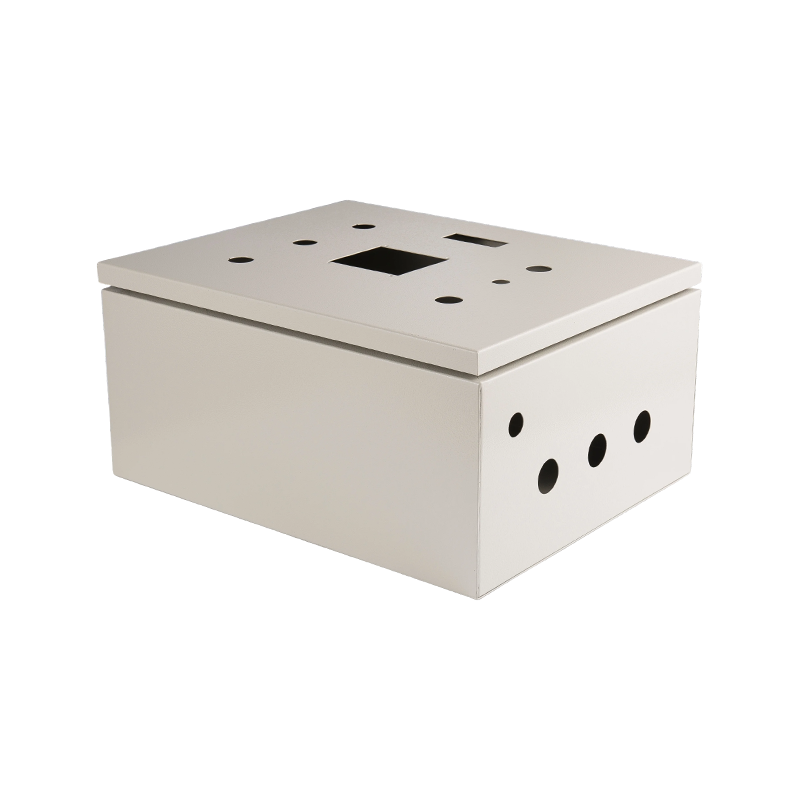 Caja de distribución de chapa personalizada para control industrial Vea un gabinete eléctrico de acero laminado en frío personalizable para distribución de energía y control industrial, con una construcción impermeable, a prueba de polvo y que disipa el calor. Ver producto →
Cuando en un proyecto se mezclan varias de estas piezas, la decisión del espesor se reparte entre un cerramiento, una consola y un tirador al mismo tiempo. Ahí es donde fabricación de chapa a medida gana su lugar: un proveedor que mantiene deducciones constantes por herramientas y dobleces en todo un ensamblaje, en lugar de tres proveedores, cada uno con asignaciones ligeramente diferentes.
Cuatro controles antes de enviar un dibujo
Un dibujo que ignora la mecánica de flexión volverá con una cotización y luego volverá con una solicitud de revisión. Estas cuatro comprobaciones duran cinco minutos y evitan la mayor parte.
Haga coincidir el V-die con el espesor
Una cubierta de 0,8 mm necesita un troquel de 6 mm, no el troquel de 24 mm que todavía está en la máquina desde el último trabajo. Una abertura en V demasiado ancha da un radio grande y ángulos descuidados; uno que es demasiado estrecho sobrecarga el golpe.
Ejecute los números de tonelaje
Multiplique el espesor por la longitud de curvatura, aplique el factor del material y compárelo con la capacidad de la máquina en toneladas por metro. El acero inoxidable necesita aproximadamente 1,7 veces la fuerza del acero dulce con el mismo espesor, por lo que un trabajo marginal en acero dulce es imposible en 304.
Verifique las distancias de bridas y orificios.
El doblado al aire necesita una brida mínima de aproximadamente cuatro veces el espesor más el radio interior. No se formará una brida de 3 mm en una lámina de 3 mm. Mantenga los agujeros y ranuras al menos 2,5 veces el espesor más el radio de curvatura alejados de la línea de curvatura, o se distorsionarán.
Confirmar tolerancias y recuperación elástica.
Las tolerancias típicas de las piezas formadas rondan más o menos 0,5 mm en las dimensiones y aproximadamente un grado en los ángulos. Más ajustado que eso exige herramientas dedicadas, curvaturas de prueba y una configuración más larga, que vale la pena conocer antes de publicar el dibujo.
Las piezas de calibre fino merecen la misma disciplina. Un recinto de 1 mm formado con un troquel que no coincide puede distorsionarse en toda la cara y ninguna cantidad de retrabajo lo oculta después del recubrimiento en polvo. Revisar el espesor, las herramientas y la tolerancia juntos en la etapa de cotización es más económico que corregirlos en el ensamblaje.
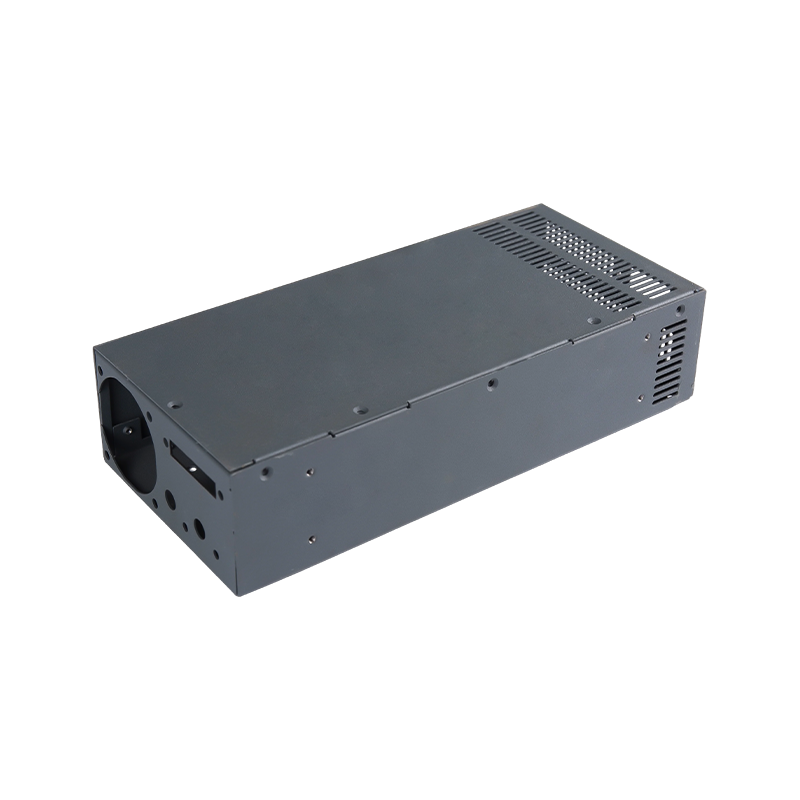 Carcasa de fuente de alimentación de interruptor de chapa metálica personalizada Revise una carcasa personalizable de acero galvanizado o aluminio para fuentes de alimentación, con blindaje EMI, protección contra el polvo y revestimiento resistente a la oxidación. Ver producto →
Si su diseño combina soportes pesados con cubiertas livianas, envíe el conjunto de dibujos completo a través de fabricación de chapa a medida revisar primero. Las deducciones de pliegue, los factores K y las opciones de herramientas se acuerdan una vez y cada lote posterior se forma de la misma manera.
Preguntas frecuentes
¿Puede una plegadora doblar acero de 10 mm?
Sí, pero sólo si el tonelaje y las herramientas coinciden. El acero dulce de diez milímetros necesita aproximadamente 80 toneladas por metro con una matriz en V de 80 mm, por lo que un freno estándar de 100 toneladas sólo puede gestionar aproximadamente 1,2 m por carrera. Las piezas más largas necesitan una máquina más pesada o un proceso diferente.
¿La lámina cortable más gruesa es también la lámina flexible más gruesa?
No. El corte y el conformado tienen límites diferentes. Un láser de fibra puede cortar una placa mucho más gruesa que la plegadora que tendría que formarla, por lo que siempre diseñe hasta el límite de flexión en lugar del límite de corte.
¿Una chapa más gruesa siempre necesita un radio de curvatura mayor?
Sí. El radio interior mínimo varía con el espesor, por lo que el acero dulce de 3 mm formado con 1 x espesor necesita un radio interior de 3 mm, mientras que la lámina de 1 mm necesita solo 1 mm. Empujar por debajo de eso corre el riesgo de agrietarse en el exterior de la curva.
¿Es la chapa de 0,5 mm demasiado fina para doblarla?
Se dobla bien, pero las herramientas se vuelven complicadas. Se necesitan troqueles en V pequeños, un punzón afilado y un buen soporte para las piezas, y los paneles delgados son propensos a engrasarse y abollarse por manipulación. Las tolerancias normalmente tienen que abrirse ligeramente.
¿Por qué el acero inoxidable necesita mucha más fuerza?
Una mayor resistencia a la tracción y un mayor endurecimiento por trabajo significan que el acero inoxidable resiste la formación con más fuerza que el acero dulce. Espere alrededor de 1,7 veces el tonelaje y notablemente más recuperación elástica, lo que requiere una flexión excesiva o una configuración de fondo para mantener el ángulo.
Fuentes
- Tablas de selección de tonelaje de curvado por aire y matrices en V publicadas por fabricantes de plegadoras y herramientas
- Normas europeas de chapa de acero laminada en frío (EN 10130, EN 10088-2) y datos de temple de aluminio ASTM
- Manuales de fabricación estándar que cubren el radio de curvatura mínimo, la longitud de la brida y las reglas de espacio libre entre orificio y curvatura