

 English
 русский
Contenido
Las bisagras de chapa metálica se producen mediante cuatro métodos de conformado principales: estampado progresivo, conformado con plegadora, conformado por laminado y mecanizado a partir de material más grueso. El estampado progresivo es el predeterminado para la producción en volumen porque acuña el nudillo directamente de la hoja; la formación de plegadoras cubre prototipos y puertas personalizadas de bajo volumen; el perfilado ofrece bisagras tipo piano continuas en largos tramos; y mangos mecanizados, bisagras gruesas y de alta carga que la hoja formada prácticamente no puede soportar. El método adecuado para usted depende de tres variables: cantidad anual, grosor de la hoja y si el nudillo se forma a partir de la propia hoja o se ensambla a partir de dos mitades entrelazadas.
La distinción importa más de lo que parece a primera vista. Una bisagra parece una pieza simple, pero el nudillo (el cilindro enrollado que lleva el pasador) concentra casi todo el riesgo de ingeniería. Si las dos hojas no se alinean en unas pocas décimas de milímetro, el pasador se traba, la puerta se hunde y el conjunto falla su prueba de ciclo mucho antes de que el material en sí muestre desgaste. Por lo tanto, el método de formación y la estrategia de los nudillos deben decidirse juntos, en la etapa de dibujo, y no después de que lleguen las muestras.
Los cuatro métodos de formación de un vistazo
Utilice la siguiente tabla como primer filtro, luego confirme los detalles con el peso de su puerta, los requisitos del ciclo y las especificaciones de acabado.
| Método | Volumen típico | Cómo toma forma la bisagra | Mejor ajuste |
|---|---|---|---|
| Estampación progresiva | Alto volumen, pedidos repetidos | Knuckle se acuña a partir de la tira en un troquel de múltiples estaciones; dos hojas se entrelazan alrededor del pasador | Puertas interiores de gabinetes, cerramientos y rieles |
| Prensa plegadora formando | Prototipos hasta volumen medio. | Hojas dobladas sobre plegadora CNC; nudillo curvado con herramientas o construido a partir de dos medias hojas | Puertas de máquinas personalizadas, protecciones y piezas de repuesto. |
| perfilado | Tiradas largas continuas | La tira se curva progresivamente a través de soportes de rodillos hasta formar un nudillo continuo. | Bisagras tipo piano y bisagras largas y continuas |
| Mecanizado a partir de stock sólido | Bajo volumen, trabajo pesado | Barril mecanizado a partir de barra; hojas cortadas con láser y unidas alrededor del pasador | Portones y paneles de acceso gruesos y resistentes a cargas pesadas |
Cómo cada método forma la bisagra
Estampación progresiva
En el estampado, la bobina se alimenta a través de un troquel progresivo donde cada golpe realiza una operación: perforar el orificio del pasador, acuñar el bulto del nudillo, formar los desplazamientos de la hoja y, finalmente, cortar la hoja terminada. El nudillo en sí se crea acuñando, apretando el metal de modo que un bulto semicircular sobresalga de la hoja. Dos hojas acopladas, una abultada hacia arriba y otra hacia abajo, luego se anidan juntas alrededor del pasador. El método gana su costo de herramientas a través de la repetibilidad: una vez que se ajusta la matriz, cada milésima bisagra coincide con la primera, que es exactamente lo que exigen las puertas de equipos de alto ciclo y los interiores de vehículos ferroviarios. También favorece a los proveedores con un banco de prensas profundo, ya que varios tamaños de bisagras pueden funcionar en diferentes prensas en paralelo.
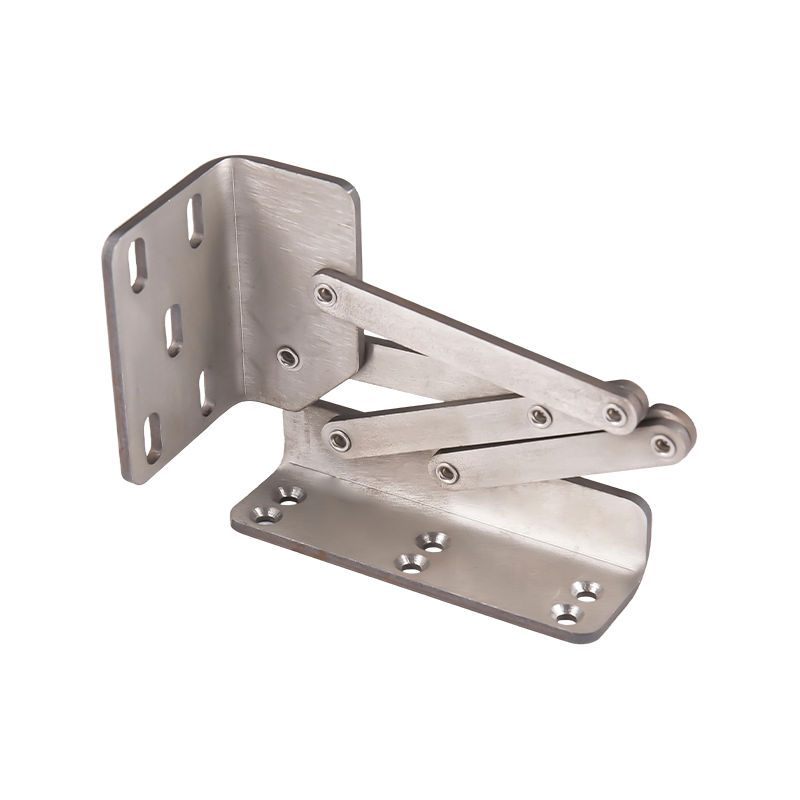 Bisagras de acero inoxidable 304 personalizadas para producción de hojas estampadas Bisagras de acero inoxidable estampadas con precisión que ofrecen calidad repetible, alta capacidad de carga y tamaños personalizados, ideales para puertas de equipos de alto ciclo e interiores de rieles. Ver producto →
Prensa plegadora formando
Prensa plegadora formando starts from a laser-cut or sheared blank. The leaf profile is bent in one or two hits, and the knuckle is either curled with a dedicated curling tool or built by forming two half-leaves that are welded or mechanically joined around the pin. Tooling cost is far lower than a progressive die, which makes this the practical route for prototypes, replacement parts, and custom equipment doors produced in dozens rather than tens of thousands. The trade-offs are slower cycle times and greater dependence on operator setup, so hole-to-knuckle alignment should be verified on the first article before the batch is released.
perfilado
perfilado is the method behind continuous piano hinges. A narrow strip passes through a series of roller stands, each one bending the edge a little further until it closes into a continuous knuckle; the pin is fed in as the strip exits the last stand. Because the process is continuous, length becomes almost a free variable—a hinge can run the full height of a wardrobe or the full width of an equipment bay without a joint in the barrel.
Mecanizado a partir de stock sólido
Cuando la sección es demasiado gruesa para doblarse limpiamente (generalmente más de aproximadamente 6 mm), el nudillo se mecaniza a partir de una barra sólida y las hojas se cortan con láser o se mecanizan por separado antes del ensamblaje. El costo por pieza es alto, pero para portones pesados, puertas de bóveda y paneles de acceso a maquinaria, la resistencia y la alineación de los pasadores de un cilindro mecanizado justifican el gasto.
Formar el nudillo: los pasos que deciden la calidad
Cualquiera que sea la ruta de formación que elija, una bisagra estampada o formada por freno sigue la misma lógica de producción. Así es como se desarrolla una ejecución típica:
- Supresión y perforación. La bobina o lámina se corta al ancho de la hoja y se perforan el orificio del pasador y los orificios de montaje mientras el material aún está plano. La localización temprana de estas características bloquea la referencia de alineación para cada operación posterior.
- Acuñando el nudillo. La protuberancia semicircular se forma bajo alta presión. Este es el paso de mayor carga en la secuencia: una presión insuficiente deja un nudillo suelto y descuidado, mientras que una presión excesiva adelgaza y endurece el metal, lo que luego se manifiesta como un agrietamiento en el borde abultado.
- Formando la hoja. Se presionan compensaciones, estampados y curvas de montaje. A menudo se agrega un estampado para que las dos hojas se separen entre sí cuando se cierra la bisagra.
- Desbarbado y limpieza. Se eliminan las rebabas del interior del cañón. Cualquier rebaba que quede en el nudillo bloqueará el pasador dentro de los primeros cientos de ciclos.
- Inserción y replanteo de pasadores. Se inserta el pasador, sus extremos se clavan o se encabezan y las muestras se prueban en ciclos para verificar su libre movimiento antes de empacar el lote.
Material y puntos de tolerancia a confirmar
El acero laminado en frío sigue siendo el material de bisagra predeterminado porque se forma de manera predecible y acepta bien el revestimiento. El acero inoxidable austenítico, como el 304, se especifica dondequiera que la bisagra se enfrente a la humedad o a productos químicos de limpieza, pero se endurece rápidamente y regresa más, por lo que el diseño de la matriz o el margen de curvatura deben compensar. El aluminio mantiene el peso bajo en los ensamblajes en movimiento y el latón se forma fácilmente, apareciendo donde la apariencia importa tanto como la función. Cualquiera que sea la aleación elegida, mantenga el radio de curvatura interior al menos igual al espesor del material. Los radios más estrechos aumentan el riesgo de agrietamiento a lo largo de la curva, especialmente cuando la línea de curvatura corre paralela a la dirección de laminado de la hoja.
En el dibujo, las tolerancias que realmente deciden si la bisagra funciona son el diámetro del orificio del pasador, la distancia entre los centros de los nudillos en cada hoja y la posición de los orificios de montaje. Si esas tres se dejan "según el estándar" sin valores establecidos, las hojas pueden llegar individualmente con precisión pero negarse a girar juntas. Indicar explícitamente la posición del agujero al nudillo y el ajuste del pasador no cuesta nada en la etapa de diseño y evita la razón de rechazo más común: una bisagra que se une en el momento en que se ensambla.
Cómo combinar el método con su proyecto
Como regla de trabajo: comprométase con un troquel progresivo una vez que el volumen anual supere los pocos miles de piezas y la geometría se congele; permanezca en la plegadora debajo de esa línea, o cuando el diseño aún esté en movimiento; especificar el perfilado en el momento en que una bisagra debe funcionar de forma continua durante más de un metro; y pasar a la construcción mecanizada cuando el espesor de la hoja o la carga exceden lo que la hoja formada puede soportar.
Si sus piezas se encuentran en un punto medio personalizado (anchos de hoja inusuales, recintos médicos, patrones de orificios no estándar, interiores de vehículos ferroviarios), vale la pena trabajar con un fabricante que pueda tomar su dibujo, analizarlo para determinar la viabilidad de curvaturas y nudillos y cotizar la ruta de conformado antes de comprometerse con las herramientas. Nuestro servicio de fabricación de chapa a medida cubre exactamente esta etapa, desde el desglose del dibujo hasta las muestras del primer artículo. El mismo enfoque basado en dibujos se explica con más detalle en nuestro artículo sobre Cómo la fabricación de chapa personalizada beneficia a diferentes industrias .
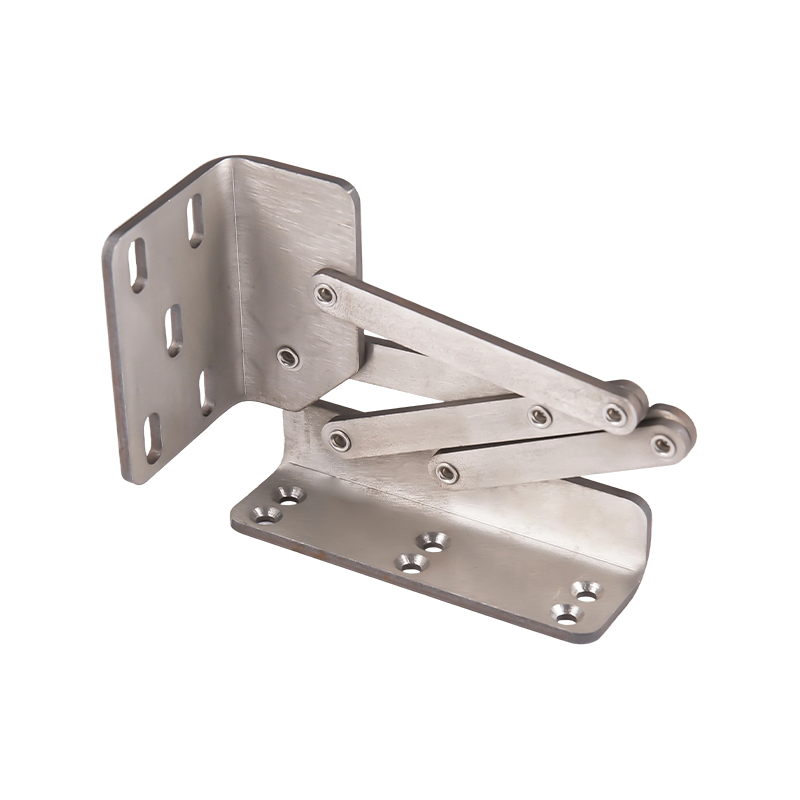 Bisagras de múltiples articulaciones personalizadas para movimiento de múltiples ejes Bisagras multieje que ofrecen un giro suave entre planos, con materiales y acabados personalizables, adecuadas para aplicaciones ferroviarias, médicas y personalizadas. Ver producto →
Preguntas frecuentes
¿Se puede formar un nudillo sin un dado progresivo dedicado?
Sí. En una prensa plegadora, una herramienta de rizado puede cerrar el nudillo con un golpe específico, o la bisagra se puede construir a partir de dos medias hojas unidas alrededor del pasador. Espere más tiempo de configuración y una mayor variación que el estampado, pero un costo de herramientas mucho menor para comenzar.
¿Qué espesor de chapa todavía se puede formar con bisagras?
La mayoría de las bisagras estampadas y con freno tienen entre aproximadamente 1 mm y 3 mm. Más allá de ese rango, las cargas de formación, la recuperación elástica y el riesgo de agrietamiento aumentan rápidamente, y la construcción mecanizada generalmente se convierte en la respuesta más económica.
¿Por qué una bisagra recién formada se atasca en su pasador?
Las causas habituales son nudillos desalineados entre las dos hojas, rebabas que quedan dentro del cañón o un diámetro de pasador que no coincide con la tolerancia del orificio perforado. Verificar la posición del agujero a los nudillos en el primer artículo detecta casi todos estos problemas.
¿Cómo se maneja la recuperación elástica al formar bisagras de acero inoxidable?
Mediante una ligera sobreflexión, tocar fondo o acuñar la curvatura y un margen de curvatura ajustado para la aleación. El acero inoxidable se endurece, por lo que la corrección es mayor que para el acero laminado en frío y debe probarse en una muestra antes de ejecutar el lote completo.
Referencias
- Manuales publicados sobre fabricación de chapa metálica sobre radio de curvatura y práctica de recuperación elástica.
- Guías de ingeniería del fabricante de bisagras sobre acuñación de nudillos y ajuste de pasadores
- Práctica de inspección del primer artículo comúnmente aplicada en la producción de bisagras de chapa metálica personalizadas